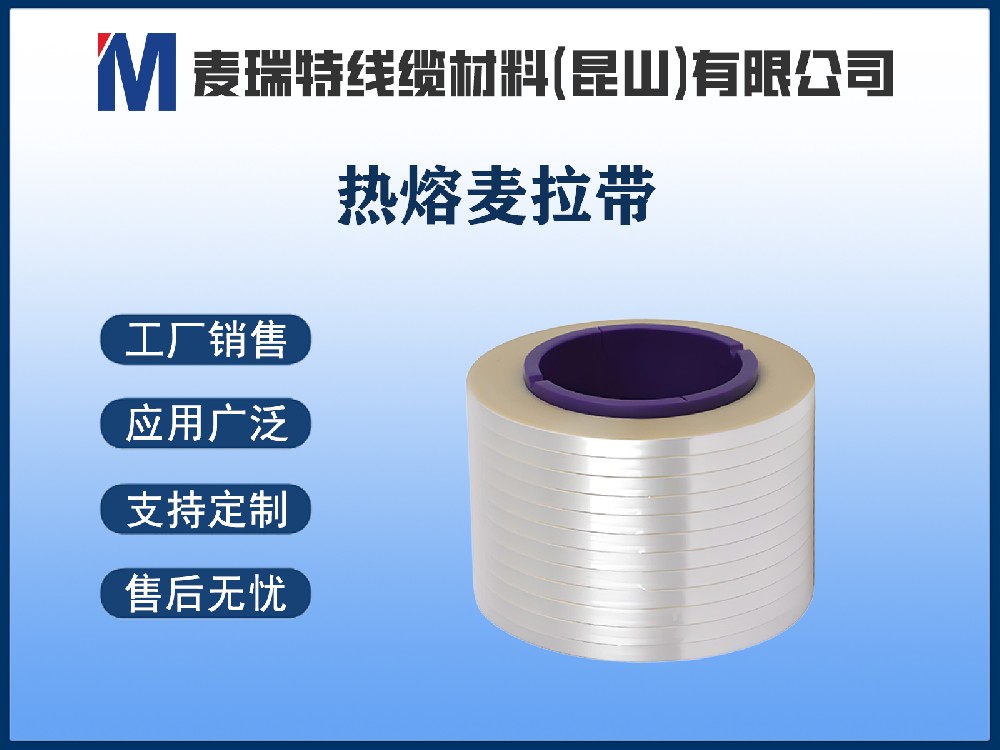
聚酯带绕包起皱是电缆车间的高频问题,但把原因直接归到材料头上,往往会错过更常见的设备侧根源。对于塔式热熔聚酯带而言,其放带张力的稳定性本身优于普通卷装,但绕包机的导辊平行度如果存在偏差,带材在行进路径上受到的侧向力不均,仍然会引发起皱。排查顺序建议从设备几何精度开始:先确认各导辊的平行度和水平度,再校准张力控制系统的响应精度,最后检查绕包角度是否在合理区间。
张力不均同样是起皱的直接诱因,张力波动超过±5%时绕包层就会出现可测的厚度偏差,起皱往往与厚度偏差伴生。如果设备侧排查完毕、参数回到正常窗口后起皱仍然出现,才应该转向材料端:储存环境的温度和湿度是否在推荐范围(20℃至30℃、相对湿度不超过65%),带材表面是否有粘连或变形迹象,以及卷材是否在高温环境中长期存放导致尺寸稳定性下降。还有一个容易被跳过的变量是绕包后的停放时间——部分线缆在绕包完成后需要自然定型,如果在带材尚未完全贴合时就进入挤出工序,绕包层移位的表现有时也会被描述为“起皱”。把设备、工艺、材料、储存按这个顺序过一遍,比反复换料更能收敛问题。
 产品手册-中文
 客服QQ